工控终端扫码模块:控制柜、巡检与自动化设备的识读配置
工控终端上的扫码和办公场景不同:读码对象是设备铭牌、托盘码、流转卡这类实物码,工作环境有柜内电磁干扰、机械振动与温差,接口多是串口协议直连 PLC 或工控机。这一页按控制柜 HMI、巡检终端、自动化设备三类给配置,重点讲干扰与振动两个工况。
三类工控场景,工况一个比一个重
先确认安装位的干扰与振动条件。
工控机与 HMI 控制柜
控制柜面板读工单码、物料码核对配方与工单。柜内有变频器与接触器,模组走 RS232/RS485 协议输出,线材远离动力线槽。推荐 XT2010 或核心板嵌入。
设备巡检与点检终端
巡检员扫设备铭牌码、巡检点码记录状态,点位固定或手持。固定点位装 XT2010;巡检仪嵌入用 XT2008M 微型扫描头。
AGV 与自动化设备
小车扫地面路径码、工位接驳码定位,设备运行有振动。模组要抗振动跑焦,高清款 XT216M 固定牢靠,嵌进设备主板用 XT2001CM。
工控场景常用的四款
台面固定、高清、微型、核心板,按安装面选。
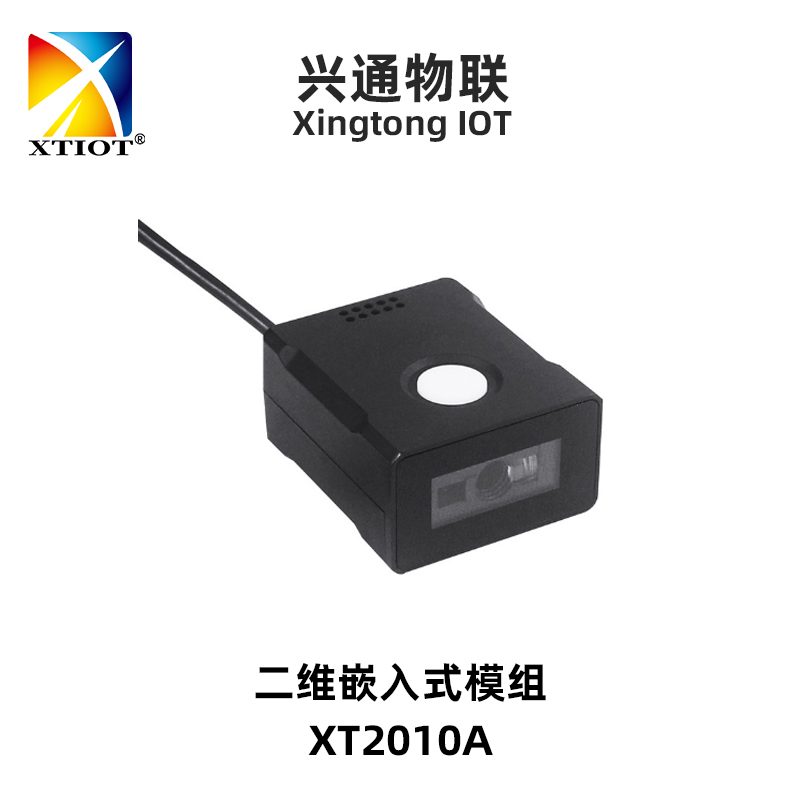
XT2010
XT2010 / XT2010A / XT2010J
查看参数 →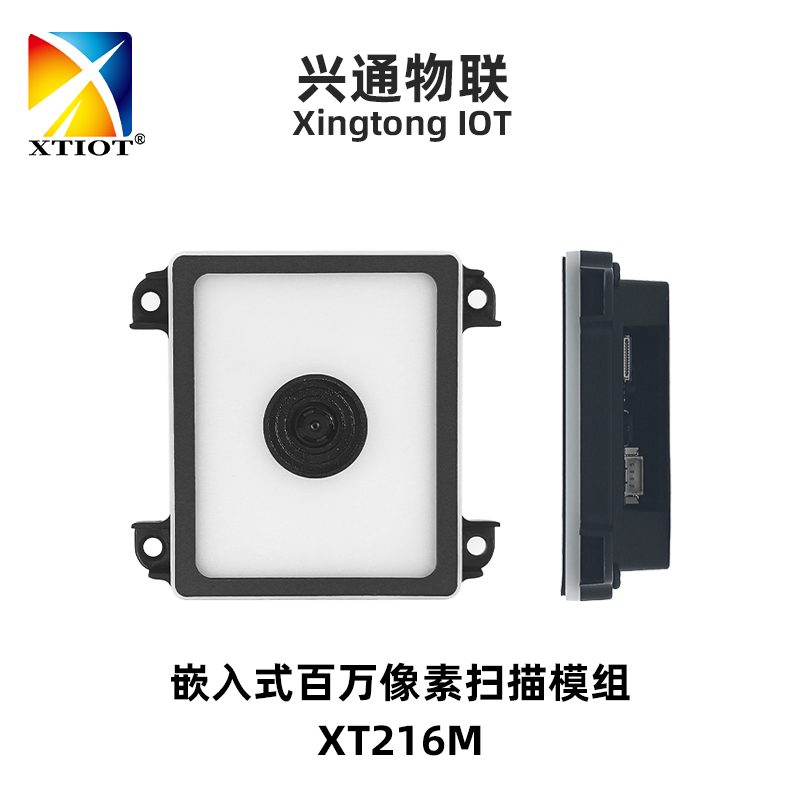
XT216M
XT216M / XT216M4-2 / XT2601M
查看参数 →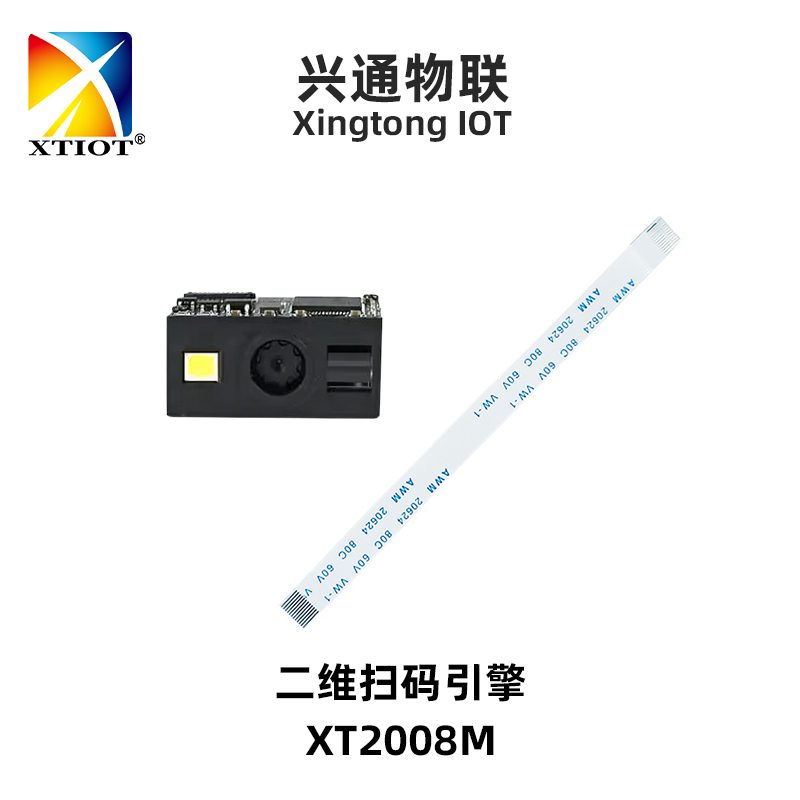
XT2008M
XT2008M / XT2009M
查看参数 →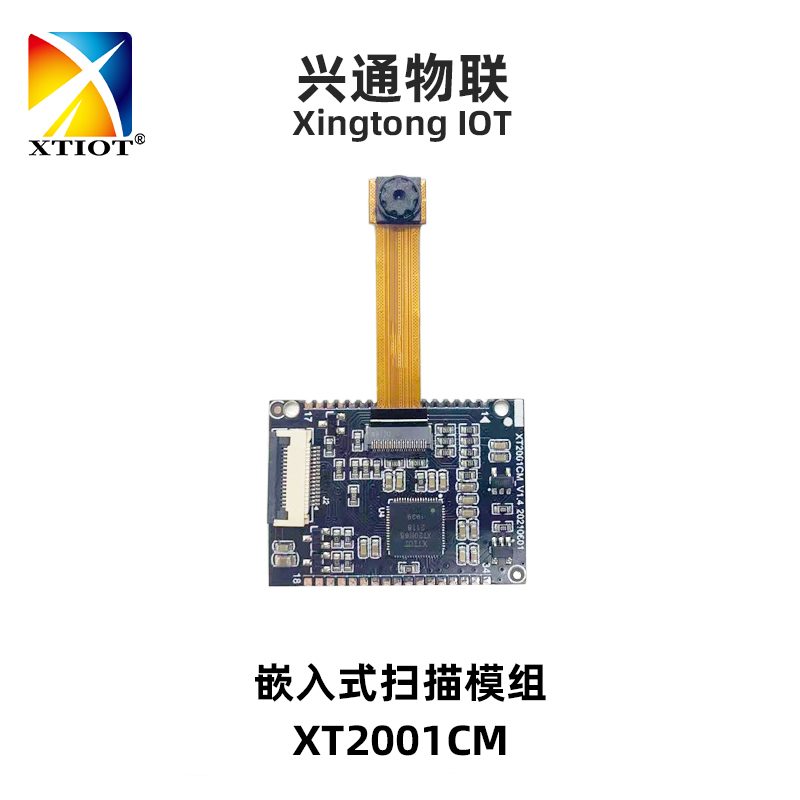
XT2001CM
XT2001CM / XT2001DM
查看参数 →其他场景:工位机扫码模块 · 手持穿戴设备扫码模组 · 收银一体机扫码模块
工控对接的三种走法
工控讲究协议稳定,按主控类型定。
| 对接对象 | 推荐接法 | 说明 |
|---|---|---|
| PLC / 控制器 | RS232 或 RS485 按协议输出 | 模组读到码即按协议发帧,PLC 侧直接解析;配好波特率与校验 |
| 工控机 + 上位软件 | RS232 / RS485,或 USB 虚拟串口 | 协议输出可控性高;老系统用 USB CDC 虚拟串口免改驱动 |
| 安卓 HMI 一体机 | USB 键盘或 TTL | 免驱直输最省事;要控制读取时机切 TTL 命令模式 |
从工况测绘到批量装机
工控改造按停机窗口推进,这四步一次走完。
| 步骤 | 做什么 | 判断标准 |
|---|---|---|
| ① 测绘工况 | 量码样尺寸与材质、安装位距离、柜内干扰源分布、振动条件 | 工况清单写进选型单 |
| ② 样品试装 | 先改一台试装,在真实工况(满负荷运转)下连测 | 运转状态连续 1000 次不漏读 |
| ③ 布线与接地 | 信号线独立走槽、远离动力线,RS485 屏蔽层按规范接地 | 满负荷运转不出乱码 |
| ④ 批量复制 | 按首台配置(线长、接头、协议)批量下单 | 到货即装,不逐台调参 |
工控项目的返工点
都与现场工况有关。
控制柜内线材混走
信号线与 380V 动力线同槽,接触器一吸合就乱码。信号线单独走槽,长线用 RS485 屏蔽双绞。
AGV 振动跑焦
小车行驶中模组支架松动,焦距漂移读不出。支架螺纹胶固定,定期点检;焦距留余量。
铭牌 DPM 码用普通模组
金属雕刻码反光且对比度低,普通模组读不动。DPM 工况先寄样品实测再定方案。
控制柜内温度超标
柜内夏天可达六七十度,模组长期在高温下漂移。安装位远离发热件,选型时告知工况温度。
研发与制造能力
模组、结构与解码程序都在自有体系内完成,方案里的每一项参数都能追溯到实测与出厂检验记录。
常见问题 FAQ
以下问题来自自助终端、一体机与工业设备厂商的真实咨询,答案可直接作为选型依据。
工控终端用哪款扫码模块?
控制柜面板读工单码用 XT2010 固定式(USB/RS232/RS485/TTL);托盘与器件小码用 XT216M(1280×800、2.5mil);巡检仪与小型设备嵌入用 XT2008M 微型扫描头;嵌进主板用 XT2001CM 核心板。
能直接接 PLC 吗?
能。模组按串口协议输出码值帧,RS232 或 RS485 接 PLC 通讯口,波特率、校验与帧格式提供协议文档与配置码。告知 PLC 型号,发货前按协议配好。
变频器干扰怎么处理?
信号线与动力线分开走槽、距离拉开;长距离用 RS485 屏蔽双绞线,屏蔽层单端接地。按此规范布线的柜体,满负荷运转下没有出现乱码的反馈。
金属铭牌上的 DPM 码能读吗?
DPM 工况(激光打标、点针打标)反光与对比度问题突出,需要按打标方式与材质单独评估。把铭牌样品寄来实测,再定模组与补光方案。